
 IT

Valvole a manicotto di grande diametro
Cat:Valvole a manicotto
Rispetto alle normali valvole a manicotto, le valvole a manicotto di grande diametro hanno requisiti di produzione molto più elevati. Essendo il...
See DetailsTogliendo una valvola di ritegno a battente da una linea di scarico degli sterili dopo otto mesi di servizio, il danno raramente sarà una sorpresa. Il perno della cerniera è ovale e usurato, la faccia del disco porta una luminosa mezzaluna di erosione dove i solidi vengono schiacciati tra il disco e la sede, e la flangia a valle mostra il modello di vaiolatura del colpo d'ariete ripetuto. Ognuno di questi difetti era già visibile tre mesi prima.
La manutenzione delle valvole di ritegno fallisce nella maggior parte degli impianti per un motivo strutturale: la valvola si trova su una linea senza valvola di isolamento a monte, senza bypass e senza porta di prova, quindi l'ispezione viene rinviata fino a quando qualcosa non si rompe. La soluzione pratica è quella di trattare la valvola di ritegno come una risorsa monitorata dal giorno in cui viene installata e di accettare che in lavori abrasivi la strategia più economica a volte è non ripararla affatto.
La conclusione, in anticipo
Una valvola di ritegno ha quattro superfici soggette a usura e una modalità di guasto non soggetta a usura. Sapere quale si sta deteriorando ti dice quanto spesso la linea dovrebbe essere aperta e quali pezzi di ricambio dovrebbero essere sullo scaffale.
Il disco non si inserisce mai perfettamente nel servizio con liquami. Una pellicola di solidi si trova tra il disco e la sede ad ogni chiusura e ogni ciclo abrade un percorso di contatto leggermente più ampio. Una volta che la banda si allarga oltre il 20% circa della sua larghezza originale, la perdita diventa continua anziché intermittente.
I modelli a battente e a doppia piastra presentano un volume morto dietro l'elemento di chiusura. Le particelle grossolane si depositano lì, la corsa del disco si accorcia e la valvola alla fine rimane parzialmente aperta. Gli operatori di solito lo vedono innanzitutto come una pompa che non mantiene l'adescamento piuttosto che come un guasto alla valvola.
Ogni chiusura carica il perno. L'usura si manifesta con l'inclinazione del disco, che produce un contatto irregolare della sede e accelera l'erosione solo su un lato. La distanza dei perni è facile da misurare con un micrometro ed è il miglior indicatore della durata residua.
Un disco metallico che si chiude contro il flusso inverso a 3 m/s può generare un picco di pressione pari a più volte la pressione della linea. Le prove di solito appaiono a valle in corrispondenza di flange, supporti e saldature, non nel corpo della valvola stessa, motivo per cui il danno da colpo viene spesso diagnosticato erroneamente come un problema di tubazione.
I design lift, assiali e sferici si basano su una molla o un elastomero per ripristinare la chiusura. Il calore e gli attacchi chimici induriscono l'elastomero, la molla perde il precarico e la valvola inizia a vibrare. Il chiacchiericcio è udibile, ma quando diventa abbastanza forte da accorgersene, il sedile è già danneggiato.
La tabella seguente mette a confronto i cinque progetti più spesso specificati sulle linee di processo. Gli intervalli presuppongono un servizio pulito, a ciclo ridotto; moltiplicare per 0,4-0,6 dove i solidi superano il 3% in peso.
Confronto tra i modelli più comuni di valvole di ritegno utilizzate sulle linee di processo e dei liquami. Considerare gli intervalli come una base di pianificazione e confermarli rispetto alle perdite misurate e al conteggio dei cicli.
I registri dei guasti dovuti al funzionamento di liquami abrasivi mostrano uno schema coerente: raramente la valvola è il primo componente a lamentarsi e i primi reclami sono solitamente attribuiti alla pompa. La distribuzione seguente riflette le cause segnalate dalle squadre di manutenzione quando una valvola di ritegno viene finalmente estratta per l'ispezione.
Quattro misurazioni rilevano la maggior parte di questo prima del fallimento. La pressione differenziale attraverso la valvola aumenta quando il disco smette di aprirsi completamente. Una firma di chiusura acustica si accorcia quando il disco si blocca. Il volume del flusso inverso, stimato da un test di arresto della pompa, aumenta con la perdita della sede. Il gioco del perno tende verso l'alto molto prima che il disco si inclini visibilmente. Nessuno di questi richiede un'interruzione; tutti e quattro richiedono che le valvole di isolamento, i punti di prova e la piattaforma di accesso siano stati pianificati in fase di progettazione.
Le valvole di ritegno sono fortemente concentrate in applicazioni in cui il fluido è pulito e il costo del flusso inverso è elevato. La suddivisione tra settori spiega perché non è possibile applicare un unico intervallo di manutenzione a tutto l'impianto.
La quota mineraria è quella che crea problemi. Le valvole di ritegno sono specificate nel settore minerario perché la conseguenza del flusso inverso in una coppa o in un addensatore è grave, ma il mezzo in quelle linee è esattamente ciò che distrugge la valvola. Una valvola di ritegno che protegge un circuito di acqua pulita può funzionare per anni con un'ispezione annuale. La stessa valvola su una linea di alimentazione o sterili a ciclone può richiedere attenzione nell'ambito di una singola campagna, motivo per cui gli operatori dei liquami si chiedono sempre più spesso se la valvola di ritegno appartenga alla linea.
Se una valvola di ritegno è stata aperta tre volte in un anno per lo stesso lavoro abrasivo, il costo di manutenzione ha già superato il valore della protezione fornita. Vale la pena valutare tre alternative, a seconda di ciò che la valvola di ritegno è stata effettivamente installata per evitare.
Il primo è eliminare la funzione di non ritorno e sostituirla con una valvola di isolamento a passaggio totale più uno spegnimento sequenziale. Una valvola a manicotto è adatta a questo ruolo perché il manicotto in elastomero è l'unica parte bagnata: non c'è sede, cerniera, cavità e spazio in cui le particelle possano accumularsi. Quando la manica eventualmente si usura, viene rimessa in posizione senza rimuovere il corpo dalla linea. Per gli impianti che confrontano questo percorso con un design a membrana rivestita, i compromessi in termini di perdite, durata dell'usura e tenuta dei ricambi sono stabiliti in questo documento. Confronto tra valvola a manicotto e valvola a diaframma per attività minerarie . La stessa logica si estende a tutto il gamma di valvole a manicotto a passaggio totale , comprese le configurazioni a corpo aperto e a corpo chiuso.
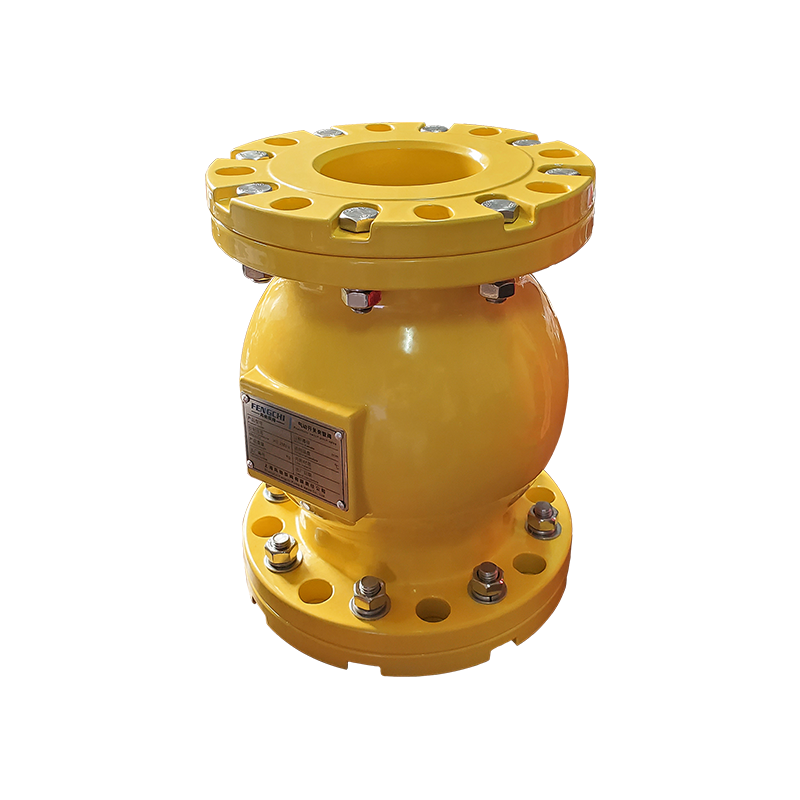 Valvole a manicotto ad azionamento pneumatico standard Diametro nominale: DN15~DN2000, 1/2 "~84" pollici Visualizza il prodotto →
La seconda opzione si applica laddove è ancora necessaria la chiusura positiva su una testata per liquame. Una valvola a saracinesca per liquami fornisce un percorso di flusso a passaggio pieno e privo di cavità e un'azione di taglio che taglia i solidi depositati alla chiusura, quindi il punto di isolamento non diventa una zona di sedimentazione. La corsa del cancello e le condizioni della sede vengono controllate dall'esterno della linea, eliminando così la necessità di rompere una flangia semplicemente per vedere se la valvola è a tenuta.
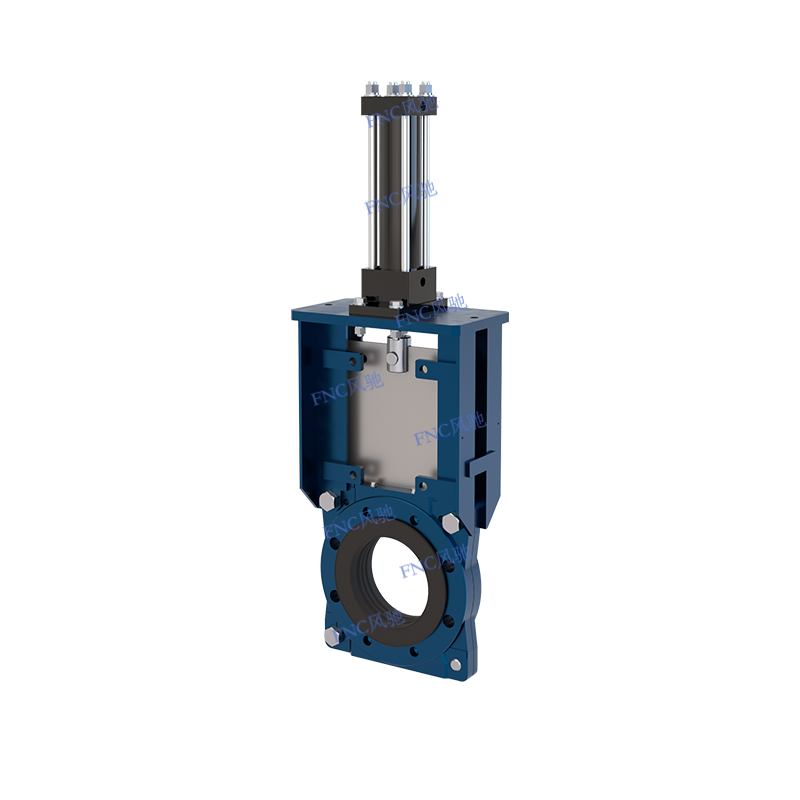 Valvole a ghigliottina KGV-D Diametro nominale: DN50 ~ DN1500 Visualizza il prodotto →
La terza opzione rimuove il problema a monte. Una pompa peristaltica non ha alcuna valvola di ritegno interna: il tubo è l'unico componente bagnato, la pompa è autoadescante e tollera il funzionamento a secco. Sulle linee di aspirazione in cui una valvola di fondo o una valvola di ritegno di aspirazione è costantemente intasata, la sostituzione dell'elemento della pompa è spesso più economica della manutenzione della valvola che lo alimenta.
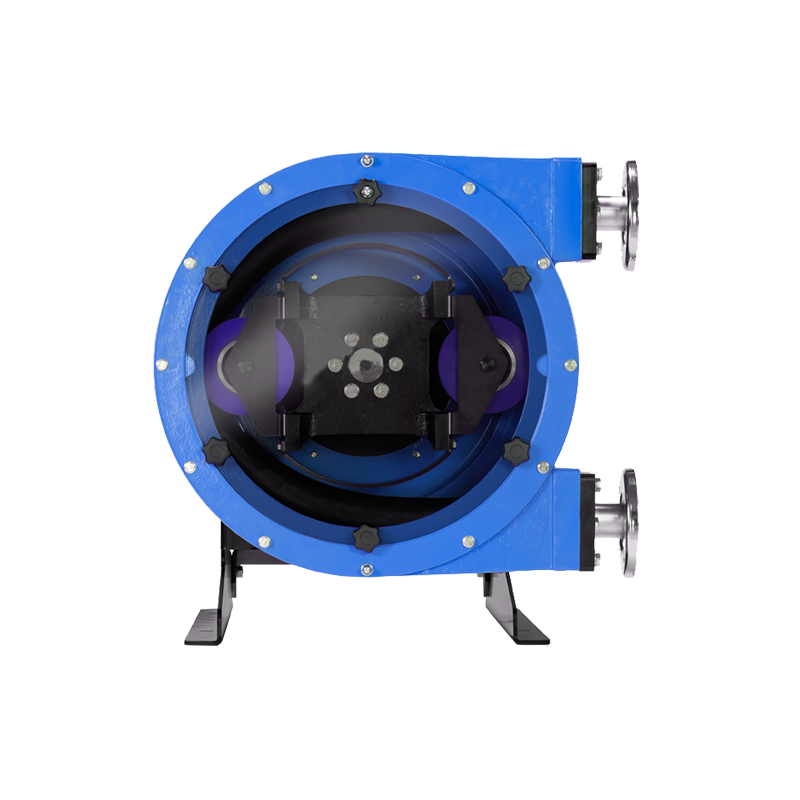 Pompa peristaltica a rulli Diametro nominale: DN10~DN150 Visualizza il prodotto →
Quando la riparazione è la scelta giusta, la procedura seguente mantiene l'intervento breve e le registrazioni utili.
1. Isolare e verificare
Effettuare un doppio blocco e spurgo, confermare la pressione zero allo scarico, quindi applicare il blocco e l'etichettatura. Sulle linee dei liquami, lavare prima di aprire qualsiasi flangia.
2. Registrare la linea di base
Registrare i contrassegni del corpo, il materiale della sede, la valutazione della molla, l'orientamento e le condizioni della flangia e fotografare il disco e la sede prima della pulizia. Le fotografie post-pulizia nascondono le prove.
3. Misurare anziché valutare
Controllare la larghezza della fascia di contatto della sede, il sollevamento del disco e il gioco del perno della cerniera con un micrometro. Registra i numeri rispetto alla lettura precedente, non contro un'opinione.
4. Pulire e ispezionare la cavità
Rimuovere i solidi compattati dal volume morto, quindi cercare scanalature di erosione, vaiolature e qualsiasi segno che il disco sia entrato in contatto con il corpo.
5. Decidere la riparazione o la sostituzione
Sostituire anziché rinnovare una volta che l'erosione della sede supera circa il 20% della larghezza di contatto o quando la distanza del perno della cerniera supera il limite del produttore. Una sede rilavorata su un perno usurato fallirà nuovamente rapidamente.
6. Reinstallare correttamente
Confermare la freccia del flusso rispetto alla direzione effettiva del flusso, utilizzare una nuova guarnizione e seguire la sequenza di serraggio dei bulloni. La maggior parte dei guasti delle valvole di ritegno "nuove" entro una settimana sono riconducibili all'orientamento o alla coppia.
7. Restituire i dati
Immettere la distanza dei perni, la larghezza della fascia del sedile e il conteggio dei cicli nel sistema di manutenzione. Senza la tendenza, l'intervallo di ispezione successivo è un'ipotesi.
Un piano di manutenzione è valido tanto quanto la documentazione che lo supporta. Per le valvole industriali nei siti minerari e di processo, mantenere i kit sede, i perni cerniera, le molle e le guarnizioni abbinati al rivestimento installato. Le parti in elastomero hanno una durata di conservazione misurata in anni, non in decenni, e un manicotto o una guarnizione che è rimasta in un magazzino caldo si guasterà prima di quanto suggerito dai dati di servizio. Ruotare il magazzino di conseguenza.
La documentazione deve essere raccolta al momento dell'acquisto, non dopo un guasto. Certificati dei materiali, registrazioni dei test di pressione a 1,5 volte la pressione di progetto, tracciabilità dei lotti di elastomeri e dichiarazione di conformità per le apparecchiature esportate sono i documenti che un revisore o un assicuratore richiederà. Laddove uno stabilimento opera in conformità alle norme ISO 9001, ISO 14001 e ISO 45001, gli stessi documenti supportano contemporaneamente audit di qualità, ambiente e sicurezza sul lavoro, quindi un'unica routine di archiviazione disciplinata copre tre obblighi. Per le apparecchiature spedite nell'UE, la marcatura CE e le dichiarazioni RoHS dovrebbero viaggiare con la valvola anziché essere richieste mesi dopo.
Infine, pianifica il lato ambientale del lavoro. Drenare e lavare prima di rompere una flangia, catturare il volume di lavaggio invece di scaricarlo a livello e smaltire l'elastomero usurato e le finiture metalliche attraverso il flusso di rifiuti corretto. Sulle linee di liquame si tratta di un volume maggiore di quanto la maggior parte dei progettisti si aspetta, ed è la parte della procedura che più spesso viene saltata sotto la pressione della produzione.
Ritorna alla linea di sterili dall'apertura. La valvola non ha ceduto perché era di scarsa qualità. Non è riuscito perché nessuno è riuscito a isolarlo, nessuno ha misurato il perno della cerniera e il supporto non è mai stato compatibile con un disco oscillante e una sede metallica. Correggi l'isolamento e i punti di prova, metti le misurazioni in una tendenza e mantieni la valvola di ritegno al suo posto autentico. Ovunque la manutenzione più economica è la valvola che non devi più aprire.
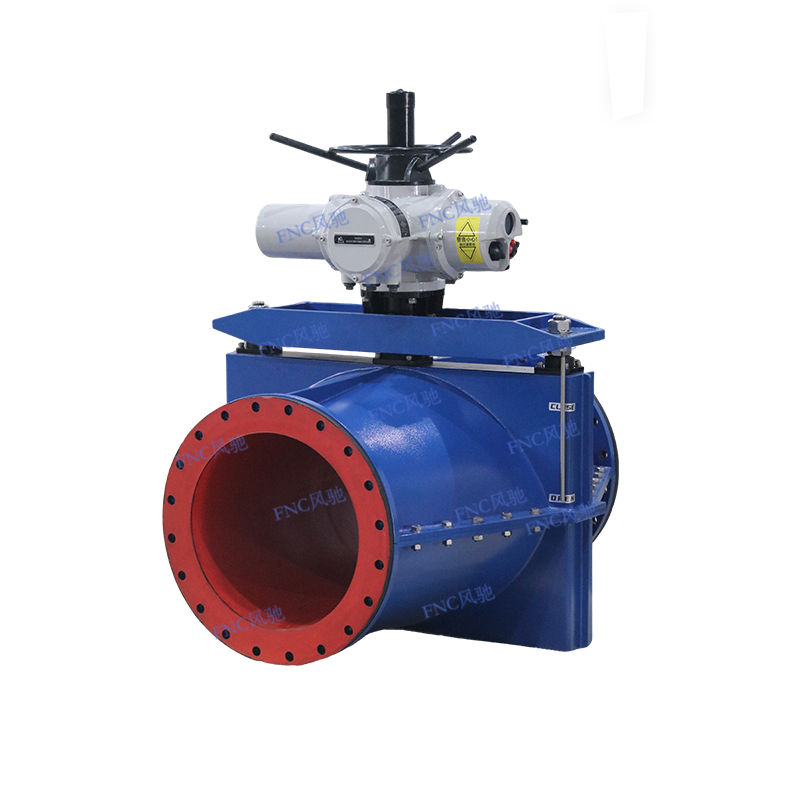
Rispetto alle normali valvole a manicotto, le valvole a manicotto di grande diametro hanno requisiti di produzione molto più elevati. Essendo il...
See Details
Le valvole a manicotto ad azionamento pneumatico offrono una soluzione unica ed economica per i problemi di controllo dei fluidi. Il segreto sta...
See Details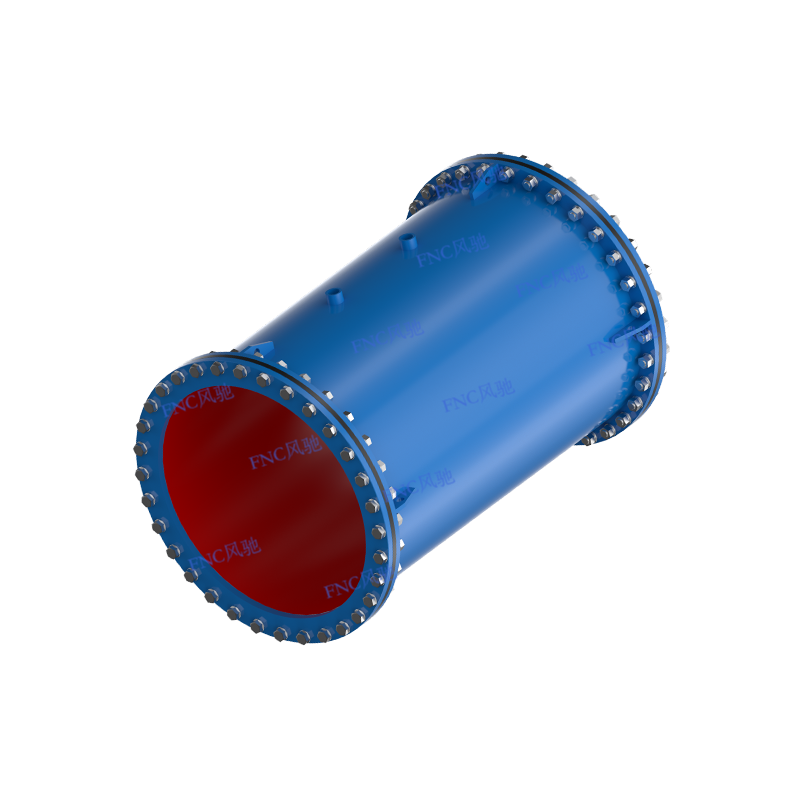
Le valvole a manicotto ad azionamento pneumatico offrono una soluzione unica ed economica per i problemi di controllo dei fluidi. Il segreto sta...
See Details
Le valvole a manicotto ad azionamento pneumatico offrono una soluzione unica ed economica per i problemi di controllo dei fluidi. Il segreto sta...
See Details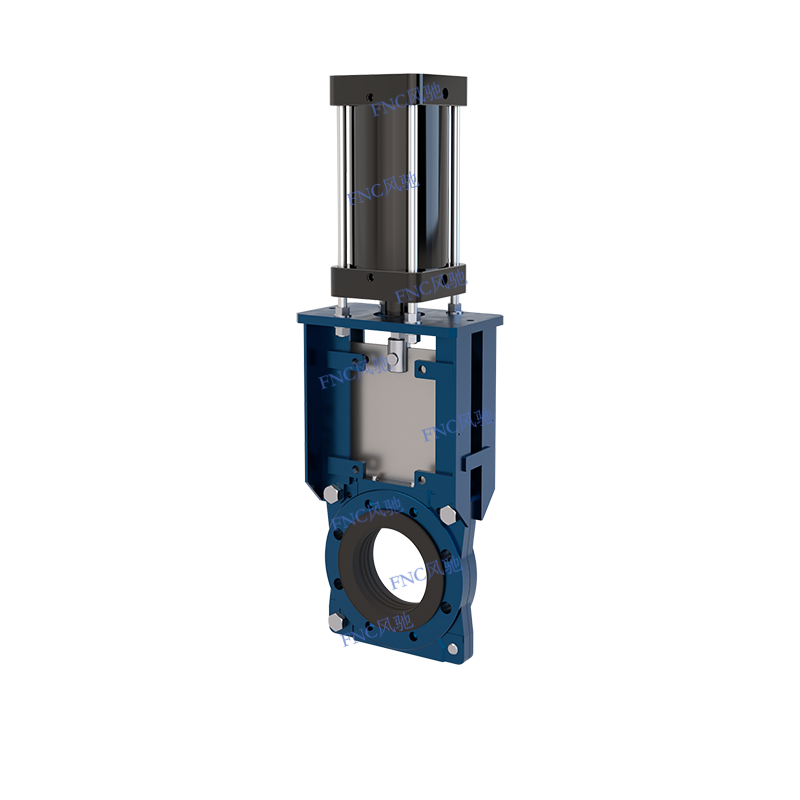
La valvola a saracinesca a coltello per liquami FNC è compatibile con una varietà di attuatori. Il suo corpo principale è costruito con material...
See Details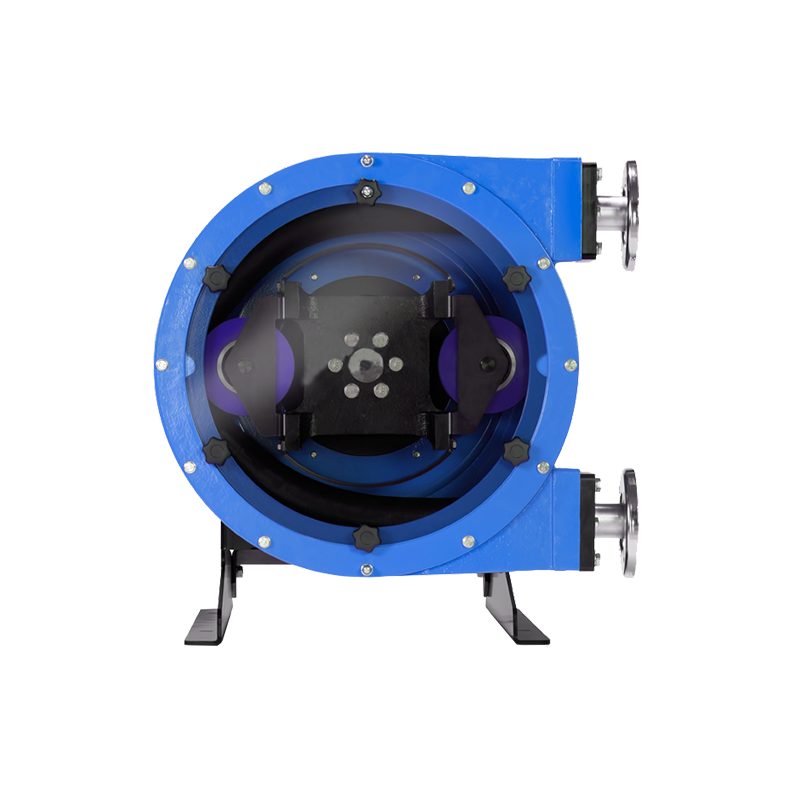
Le pompe peristaltiche rientrano nella categoria delle pompe peristaltiche. La pompa peristaltica FNC è in grado di convogliare fluidi altamente...
See Details
Phone: +86-136 7173 4086

Tel: +86-563 5033 866

Email: red@pinchvalves.com.cn
Copyright© 2025 Anhui Fengchi pompa valvola Manufacturing Co., Ltd.
Valvola a manicotto ad alta pressione personalizzata