Quando una valvola di grande diametro si guasta sul posto, la causa principale può essere solitamente fatta risalire alla fase di lavorazione piuttosto che al materiale di tenuta. Un corpo valvola non sferico, una faccia della flangia non più piatta o una superficie di tenuta con finitura ruvida perderanno sotto la pressione di esercizio, indipendentemente dalla cura con cui è stata assemblata la valvola. Questa dipendenza nascosta è il motivo per cui gli acquirenti esperti fanno della qualità della lavorazione il primo criterio di screening quando scelgono un produttore di valvole per linee di grande diametro.
Conclusione fondamentale: è la precisione della lavorazione, non solo la qualità del materiale, a decidere se una valvola di grandi dimensioni manterrà la pressione nominale e raggiungerà la durata operativa prevista. Specificate tolleranze misurabili per l'eccentricità del foro, la planarità della flangia e la ruvidità della superficie e richiedete dati di ispezione documentati prima di accettare la consegna.
Perché la lavorazione di valvole di grandi dimensioni è più impegnativa rispetto alla lavorazione di valvole standard
La fisica delle grandi valvole amplifica i piccoli errori di lavorazione. Una deviazione di 0,10 mm che sarebbe innocua su una valvola da 2 pollici diventa un problema di tenuta su una valvola da 400 mm o più, perché il perimetro di tenuta è più lungo e l'errore è distribuito in modo non uniforme su di esso. Il risultato è una pressione di contatto non uniforme, un'usura prematura della sede e forze di azionamento più elevate. Quattro aree meritano la massima attenzione in qualsiasi progetto di valvola di grandi dimensioni:
Controllo delle tolleranze dimensionali
Le fusioni di grandi dimensioni rilasciano lo stress residuo quando il metallo viene rimosso e il corpo si deforma. Un processo affidabile consente questo rilassamento lavorando in due fasi: un taglio di sgrossatura seguito da una passata di finitura sullo stesso setup.
Finitura superficiale delle aree di sigillatura
Le superfici di tenuta nelle valvole con sedi metalliche di grandi dimensioni sono generalmente specificate con Ra compreso tra 1,6 e 3,2 µm. Le superfici più ruvide intrappolano le particelle, accelerano l'erosione della sede e aumentano la coppia di strappo.
Runout geometrico e concentricità
Il foro che guida l'elemento di chiusura e il foro opposto devono condividere la stessa linea centrale entro limiti ristretti. Il disallineamento si manifesta come adesione, usura irregolare e perdite interne.
Integrità del materiale dietro la superficie
La lavorazione espone porosità, inclusioni di scorie e variazioni di durezza che erano invisibili sulla fusione grezza. L'ispezione ad ultrasuoni o con colorante penetrante dopo la passata di sgrossatura è l'unico modo per individuarli tempestivamente.
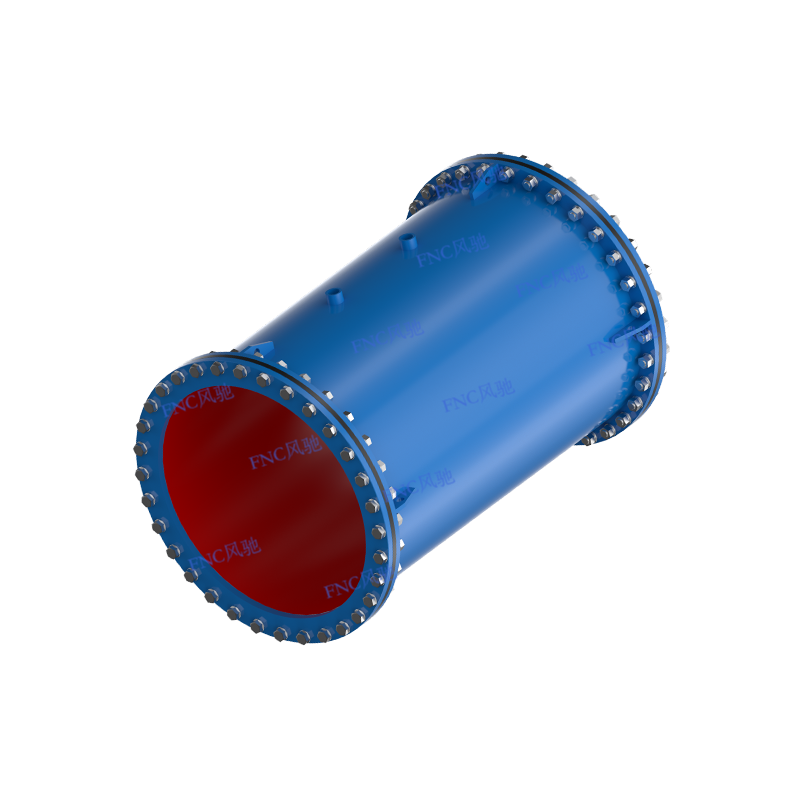
Nei servizi con liquami abrasivi, gli ingegneri utilizzano sempre più valvole a manicotto di grande diametro proprio perché riducono il numero di superfici lavorate con precisione che possono guastarsi. Il corpo in metallo è un foro diritto e il manicotto in elastomero assorbe l'usura e fornisce la tenuta, quindi le aree critiche lavorate sono limitate alle facce della flangia che supportano il manicotto.
 Fornitori di valvole a manicotto di grande diametro, Azienda - Anhui Fengchi Pump Valve Manufa Fengchi è un fornitore e un'azienda di valvole a manicotto di grande diametro in Cina, vendita all'ingrosso di valvole a manicotto di grande diametro online, rispetto alle normali... Visualizza il prodotto →
Tolleranze di lavorazione consigliate e requisiti di superficie per valvole di grandi dimensioni
Chiedere a un fornitore "alta precisione" è meno efficace che specificare limiti realistici e misurabili. Le seguenti gamme sono comunemente utilizzate nella produzione di grandi valvole industriali con diametri nominali da DN 300 fino a DN 1200:
Intervalli di lavorazione indicativi per corpi valvola DN 300–1200; verificare i valori esatti rispetto al proprio codice di progettazione e materiale. | Caratteristica | Gamma tipica | Perché è importante |
| Eccentricità del foro del corpo | 0,05–0,15 mm | Previene una pressione di tenuta irregolare attorno all'elemento di chiusura |
| Planarità della faccia della flangia | ≤ 0,10 mm ogni 300 mm | Evita perdite dalla flangia e carichi di bullonatura irregolari |
| Sigillatura delle rugosità superficiali | Ra 1,6–3,2 μm | Riduce l'usura della sede e l'intrappolamento delle particelle |
| Concentricità del foro dello stelo | ≤ 0,05 mm | Garantisce un'attuazione fluida e una compressione uniforme |
| Uniformità dello spessore delle pareti | ± 10% del nominale | Mantiene un livello di pressione e un peso di lancio costanti |
Se la valvola è del tipo a manicotto, la rotondità del foro e l'allineamento della flangia determinano anche se il manicotto può essere installato senza torsioni e schiacciamenti. Consulta il guida al dimensionamento della valvola a manicotto di grande diametro per convertire la pressione di servizio, la portata e le dimensioni del tubo nella dimensione corretta del corpo prima di richiedere un preventivo.
Metriche nascoste che separano una buona lavorazione da una cattiva lavorazione
Gli errori di lavorazione più costosi sono quelli riscontrati tardi. Il grafico seguente confronta il costo relativo alla scoperta di un difetto di lavorazione in una valvola di grandi dimensioni in diverse fasi di un progetto, con il costo di un controllo in corso considerato come un'unità:
4x
Prova di pressione finale
200x
Errore a metà servizio
Il significato pratico è semplice. Un produttore che misura l'eccentricità e la planarità del foro mentre il pezzo è ancora bloccato può correggere una deviazione in pochi minuti. Lo stesso difetto riscontrato sulla valvola assemblata richiede lo smontaggio, la rilavorazione e un nuovo test di pressione e potrebbe persino rottamare il corpo una volta esaurito il sovrametallo di lavorazione. Una volta installata la valvola, ogni ora di inattività viene moltiplicata per la perdita di produzione, motivo per cui gli operatori minerari e idrici ora richiedono registri di ispezione effettivi prima della spedizione.
Tre indicatori nascosti meritano di essere verificati con il tuo fornitore:
- Se il corpo grande ha ricevuto un trattamento di distensione o di invecchiamento prima della lavorazione di sgrossatura.
- Se il processo include sia passate di sgrossatura che di finitura, con la passata di finitura eseguita sulla stessa impostazione del taglio di sgrossatura.
- Se il rapporto di ispezione contiene valori misurati e non solo una dichiarazione che la parte "è conforme al disegno".
Dove la qualità della lavorazione di valvole di grandi dimensioni conta di più
I guasti legati alla lavorazione non sono distribuiti equamente tra i settori. Il grafico a torta seguente mostra la quota approssimativa di installazioni di valvole di grande diametro in cui la qualità della lavorazione è il fattore di affidabilità dominante, sulla base degli attuali dati di progetto industriale:
- Estrazione e lavorazione dei minerali — 45%: fanghi abrasivi, tubazioni di grandi dimensioni e cicli frequenti consumano rapidamente le sedi scarsamente lavorate.
- Acqua e desalinizzazione — 25%: le grandi valvole di isolamento necessitano di un funzionamento senza perdite per decenni con una manutenzione minima.
- Lavorazione chimica – 18%: i fluidi corrosivi richiedono superfici lisce, chiusura ermetica e completa tracciabilità del materiale.
- Produzione di energia – 12%: i circuiti di raffreddamento e di gestione delle ceneri richiedono un'attuazione e una tenuta costanti in caso di cicli termici.
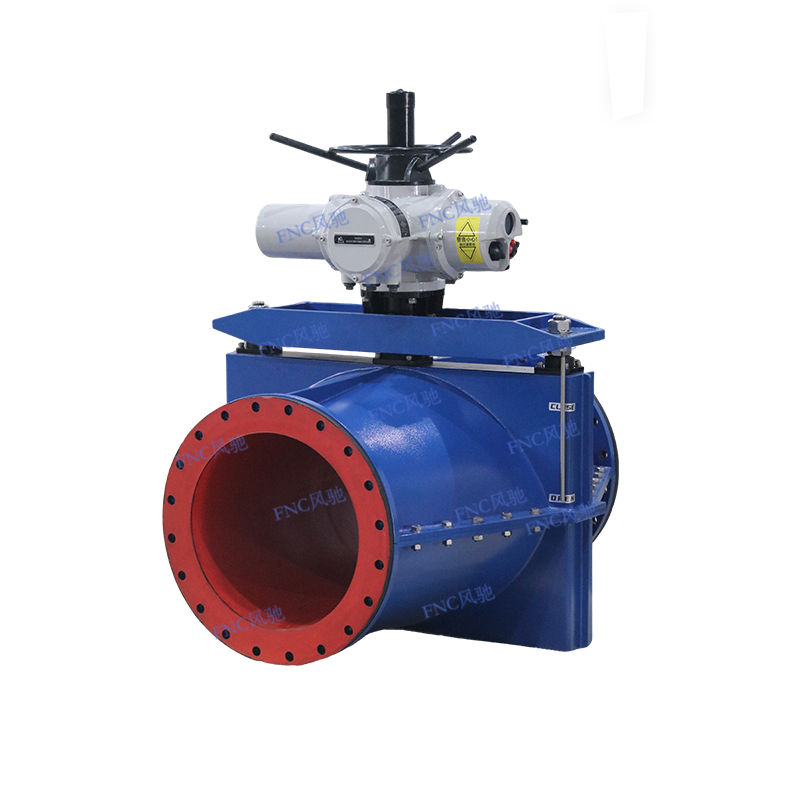
L'estrazione mineraria si distingue perché il fluido trasporta solidi. In una linea di liquame di grandi dimensioni, qualsiasi perdita si erode rapidamente e si allarga, e una superficie di appoggio con una finitura scadente può cedere nel giro di poche settimane. Valvole a saracinesca per liquami e le valvole a manicotto vengono utilizzate in queste linee perché le loro sedi lavorate e i manicotti sostituibili sono progettati per l'esposizione ripetuta a mezzi abrasivi.
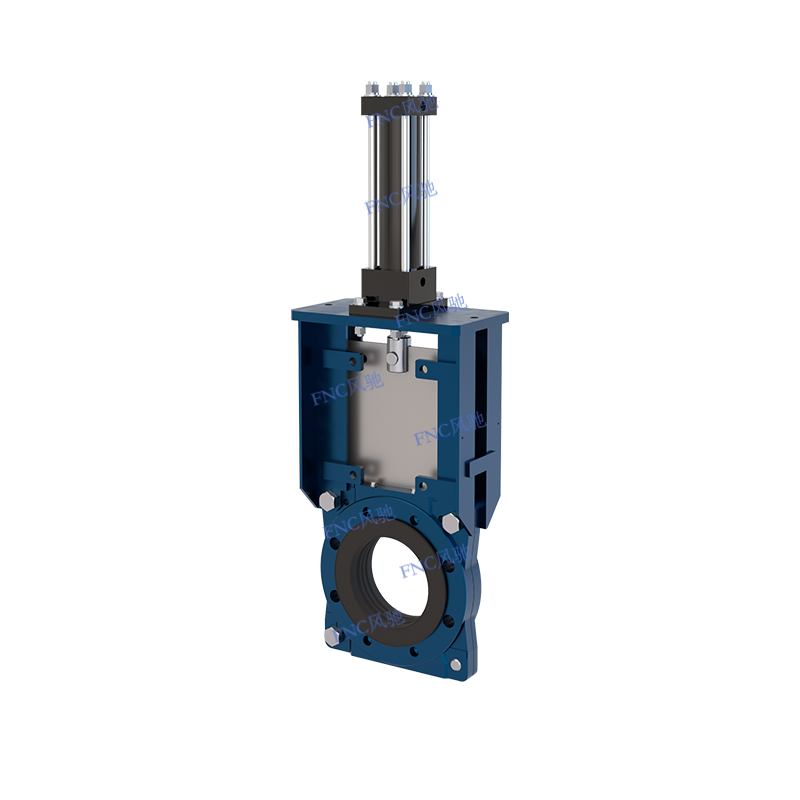 Fornitori di valvole a ghigliottina KGV-D, Azienda - Produttore di valvole per pompe Anhui Fengchi Fengchi è fornitore e azienda di valvole a saracinesca KGV-D in Cina, valvole a saracinesca KGV-D all'ingrosso online, The FNC Slurry Knife Gate Va... Visualizza il prodotto →
Sequenza di produzione che protegge la qualità della lavorazione e il ROI
Una sequenza di produzione disciplinata sembra semplice ma è costosa da copiare. Quattro fasi determinano la qualità finale di qualsiasi corpo valvola di grandi dimensioni e ciascuna aggiunge valore misurabile al progetto:
Fase 1 · Ispezione della fusione grezza
Composizione chimica, durezza e test ad ultrasuoni per la porosità. Rifiutare una fusione difettosa in questo caso evita tutti i costi di lavorazione a valle.
Fase 2 · Sollievo dallo stress e invecchiamento
Rimuove le tensioni residue in modo che il corpo non si deformi durante la lavorazione finale o dopo l'installazione sotto pressione.
Passaggio 3 · Lavorazione di sgrossatura e finitura
Sgrossare, lasciare che il corpo si rilassi, quindi rifinire le facce del foro e della flangia in un'unica impostazione. Misurare la concentricità e la rugosità prima di sbloccare.
Fase 4 · Assemblaggio e prova di pressione
Test idrostatici del guscio e della sede secondo lo standard applicabile, con valori effettivi registrati e ricondotti al numero di colata.
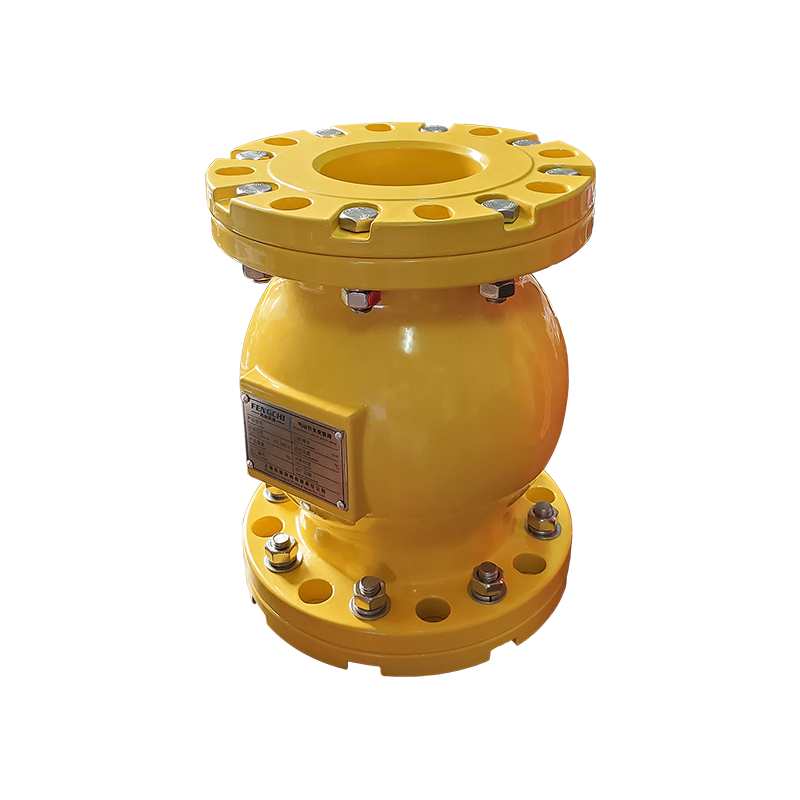
La logica del ROI è semplice: pagare leggermente di più per un corpo lavorato con questa disciplina elimina successivamente i costi moltiplicatori. Nei circuiti dei liquami, valvole a manicotto pneumatiche di grande diametro offrono un ulteriore vantaggio economico perché il manicotto è l'unico componente soggetto ad usura; può essere sostituito senza rilavorazioni e senza rimuovere il corpo dalla tubazione.
 Fornitori di valvole a manicotto ad azionamento pneumatico di grande diametro, Azienda - Pompa Anhui Fengchi Fengchi è un fornitore e un'azienda di valvole a manicotto pneumatiche di grande diametro in Cina, valvole a manicotto pneumatiche di grande diametro all'ingrosso su... Visualizza il prodotto →
Prima di ordinare, verificare che il fornitore possa giustificare le sue richieste di tolleranza. Il passo più pratico è quello organizzare un audit di fabbrica : rivedere le macchine utensili, le apparecchiature di ispezione e i registri effettivi di un lotto recente. Un produttore che può mostrarti il processo fornirà quasi sempre una valvola migliore di uno che mostra solo un catalogo.
Considerazioni sulla manutenzione e sulla conformità per le valvole di grandi dimensioni
La qualità della lavorazione continua a influenzare la manutenzione dopo l'installazione della valvola. Alcune discipline fanno la differenza tra una valvola a bassa manutenzione e un problema ricorrente:
- Ricontrollare la planarità della flangia e la coppia dei bulloni durante il primo intervento di manutenzione. Un grande corpo lavorato mentre è stressato può stabilizzarsi leggermente nei primi mesi.
- Per le valvole a manicotto, pianificare la sostituzione del manicotto in base all'usura piuttosto che alle condizioni del corpo; il foro lavorato dovrebbe rimanere dimensionalmente stabile per anni. Per le valvole a ghigliottina, controllare l'eventuale erosione delle superfici della sede dopo un servizio abrasivo.
- Conservare i certificati dei materiali originali, i rapporti dei test di pressione e i registri delle dimensioni per i controlli. Queste sono la prova tangibile che la qualità di lavorazione specificata al momento dell'ordine è stata effettivamente consegnata.
Dal punto di vista della conformità, abbina le certificazioni del produttore alla giurisdizione del tuo progetto: ISO 9001 per il sistema di gestione della qualità, marcatura CE ai sensi della direttiva sulle apparecchiature a pressione per i progetti europei e certificati di test idrostatici documentati per ciascuna valvola. Se il materiale del corpo è critico per la sicurezza, richiedere i certificati dei materiali EN 10204 tipo 3.1 in modo che il calore di fusione rimanga tracciabile dalla fonderia alla valvola installata.
La qualità della lavorazione è invisibile in una fotografia del prodotto finito, ma determina i primi anni di vita utile. Poni le domande giuste su tolleranze, ispezione e disciplina del processo e scegli un produttore che possa dimostrarli entrambi, perché nelle valvole di grande diametro, il corpo lavorato è il fondamento da cui dipende ogni altro componente.

 IT